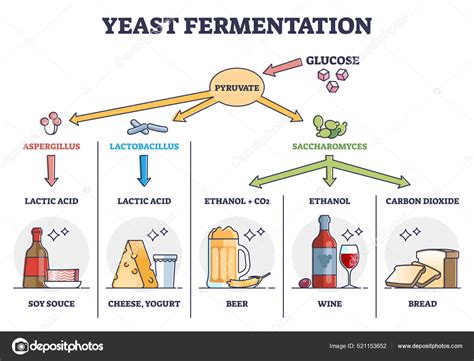
La fermentación, un pilar fundamental de la biotecnología, es un proceso en el que diversos microorganismos, como bacterias, levaduras y hongos, transforman azúcares y otros materiales en productos como alcohol, ácidos, gases y enzimas. Su importancia abarca desde la conservación de alimentos hasta la fabricación de medicamentos.
La capacidad de los microorganismos para fermentar se ha aprovechado durante milenios. Las civilizaciones primitivas ya utilizaban bacterias presentes de forma natural en los alimentos para conservarlos. Hoy en día, la investigación se centra en la selección cuidadosa de los microorganismos adecuados, ya sea para la producción de yogur, cerveza, o antibióticos.
La Fermentación de Precisión: Un Avance Biotecnológico
La fermentación de precisión se posiciona como una de las tecnologías más prometedoras en la industria agroalimentaria y una de las tendencias clave. Este proceso biotecnológico permite la producción de ingredientes alimentarios mediante la utilización de microorganismos específicos, ofreciendo una alternativa sostenible y eficiente a los métodos de producción tradicionales.
Imagina poder disfrutar de productos lácteos sin necesidad de ordeñar una vaca, o saborear una carne jugosa que no proviene de un animal, sino de un laboratorio. Esto es posible gracias a la fermentación de precisión, una técnica avanzada de ingeniería genética y biotecnología que, mediante la programación de microorganismos como levaduras, bacterias o microalgas, consigue producir ingredientes alimentarios como proteínas, grasas, vitaminas y aromas.
Con esta fermentación controlada, se pueden conseguir productos idénticos a los que estamos acostumbrados, como leche y huevos, pero sin intervención animal.
A diferencia de la fermentación tradicional, utilizada durante siglos en la elaboración de productos como el vino, el queso y el yogur, la fermentación de precisión se caracteriza por su capacidad para dirigir el proceso hacia la producción de componentes alimenticios específicos, con un control exacto sobre el producto final.
El Proceso de la Fermentación de Precisión
El proceso de la fermentación de precisión se lleva a cabo en un entorno controlado para optimizar la producción de los compuestos deseados con precisión a nivel molecular.
- Diseño y selección: Se identifica el producto objetivo y se selecciona un microorganismo adecuado para modificarlo genéticamente y que produzca dicho producto. Estos microorganismos pueden ser hongos, levaduras, bacterias o algas, los cuales servirán como 'fábricas celulares' para producir el ingrediente deseado.
- Ingeniería genética: Los microorganismos se modifican genéticamente para optimizar su capacidad de producir el compuesto objetivo. La modificación genética puede implicar la inserción de uno o más genes que codifican la producción del ingrediente deseado.
- Fermentación: El microorganismo ya modificado se desarrolla en un medio de cultivo controlado que proporciona todos los nutrientes necesarios para su crecimiento y reproducción. La composición exacta del medio de cultivo dependerá del tipo de microorganismo y del producto final deseado.
- Purificación: Se separa y se purifica el ingrediente objetivo del resto de componentes del medio de cultivo para obtener un compuesto de alta pureza. La purificación puede involucrar varios pasos, como la centrifugación, filtración y cromatografía.
- Formulación y pruebas: Se formula el compuesto en el producto final y se realizan pruebas de calidad y seguridad.
Aplicaciones de la Fermentación de Precisión
La fermentación de precisión, con su capacidad para producir ingredientes específicos a través de microorganismos programados genéticamente, tiene aplicaciones revolucionarias en diversas industrias como la farmacéutica, la cosmética y la biotecnológica, además de la industria agroalimentaria. En materia de alimentación, tiene un amplio rango de aplicaciones, ofreciendo soluciones innovadoras y sostenibles para la producción de alimentos. Estas incluyen:
- Proteínas alternativas: Producción de proteínas idénticas a las de origen animal, como la caseína, la albúmina o la lactosa, sin necesidad de criar animales. Esto da lugar a carne, lácteos y huevos veganos que pueden imitar a sus contrapartes tradicionales en sabor, textura y valor nutricional.
- Ingredientes funcionales: Creación de prebióticos, probióticos y enzimas digestivas que pueden mejorar la salud intestinal y general. Estos ingredientes se pueden añadir a alimentos y suplementos para potenciar sus beneficios nutricionales y funcionales.
- Vitaminas y nutrientes: Se pueden sintetizar vitaminas y nutrientes esenciales, como la vitamina B12 y los ácidos grasos omega-3, proporcionando una fuente alternativa para enriquecer los alimentos y suplementos dietéticos.
- Sabores y aromas: Producción de compuestos aromáticos y sabores específicos que son difíciles de extraer de fuentes naturales o que requieren procesos químicos complejos. Esto permite la creación de productos alimenticios con perfiles de sabor y aroma precisos y sostenibles.
- Colorantes alimentarios: Generación de colorantes naturales, como el carotenoide y la clorofila. Estos colorantes son más sostenibles y seguros en comparación con los sintéticos, respondiendo a la demanda de productos más naturales.
Beneficios de la Fermentación de Precisión
La fermentación de precisión ofrece numerosos beneficios que la posicionan como una tecnología clave para el futuro de la producción sostenible de alimentos y otros productos de la industria, como:
- Sostenibilidad ambiental: La carne de vacuno es el alimento que más emisiones de efecto invernadero causa, seguida del queso, el cual es a su vez el alimento que más extracciones de agua dulce necesita por kilo. Obtener este tipo de productos por fermentación de precisión minimiza el consumo de recursos naturales y reduce las emisiones de gases de efecto invernadero, ofreciendo una alternativa más amigable con el medioambiente en comparación con la producción tradicional. Según un estudio de Nature, reemplazar solo el 20 % de la carne de vacuno del mundo con carne hecha con fermentación de precisión tiene el poder de reducir la deforestación global a la mitad.
- Eficiencia productiva: Esta tecnología permite la producción eficiente y controlada de ingredientes, mejorando la calidad y consistencia del producto final. Además, se ve menos afectada por las variaciones climáticas y puede adaptarse más rápidamente a las demandas del mercado.
- Innovación en alimentos: La fermentación de precisión facilita la creación de nuevas alternativas alimentarias y la producción de ingredientes complejos que son difíciles de obtener de forma tradicional, enriqueciendo así la diversidad y calidad de la oferta alimentaria.
- Beneficios nutricionales: La fermentación de precisión ofrece la posibilidad de enriquecer los alimentos con nutrientes esenciales de manera eficiente, permitiendo ajustes en los perfiles nutricionales para satisfacer diferentes necesidades dietéticas.
- Contribución a la seguridad alimentaria: Representa una solución prometedora para aumentar la disponibilidad de alimentos nutritivos en regiones con restricciones agrícolas, jugando un papel clave en la alimentación sostenible de una población global en continuo crecimiento.
¿Cómo impacta la producción de alimentos sobre la naturaleza?
Europa líder en Fermentación de Precisión
Europa está emergiendo como un líder indiscutible en el ámbito de la fermentación de precisión, posicionándose en la vanguardia de esta revolución biotecnológica que puede transformar la industria alimentaria. Este liderazgo se sustenta en varios pilares que incluyen un sólido compromiso con la innovación sostenible, políticas de apoyo gubernamentales, una fuerte base de investigación y desarrollo, y una creciente demanda de alternativas sostenibles y éticas a los productos de origen animal.
En 2022, el mercado de fermentación de precisión se valoró en 1.600 millones de dólares. Un análisis publicado por Predence Research prevé una tasa de crecimiento anual del 46 % para 2032, alcanzando un valor de mercado de 67.900 millones de dólares. Este análisis también muestra las tendencias de la industria por aplicación, ingrediente y región.
Por región, en 2022, Europa lideró el mercado de fermentación de precisión, ostentando una participación del 40,44 %, siendo Alemania, Reino Unido y Francia los principales contribuyentes al crecimiento del mercado.
En términos de aplicaciones, las alternativas lácteas dominaron el sector con el 58,65 % de las ventas. Respecto a los ingredientes, dominaron los segmentos de proteína de suero y caseína, representando el 40 % de los ingresos totales.
Ejemplos de Alimentos Producidos con Fermentación de Precisión en la Actualidad
Varias startups y empresas han alcanzado el éxito en el campo de la fermentación de precisión, cada una enfocada en diferentes segmentos de productos. Algunos ejemplos son:
- Perfect Day: Ubicada en California, se hizo famosa por su proteína de suero lácteo, siendo una de las primeras empresas en producir leche y otros productos lácteos sin animales, utilizando fermentación de precisión. De hecho, esta empresa ya ha recaudado más de 360 millones de dólares en rondas de inversión para continuar expandiendo su producción.
- Ginkgo Bioworks: Con sede en Boston, esta empresa utiliza herramientas avanzadas de edición genética y robótica para producir una amplia gama de ingredientes alimentarios, saborizantes y conservantes.
Métodos para Observar la Capacidad Fermentadora
La observación de la capacidad fermentadora de un microorganismo es crucial para diversas aplicaciones. Existen diferentes métodos para determinar el tipo de metabolismo energético de una bacteria o su capacidad para fermentar carbohidratos específicos.
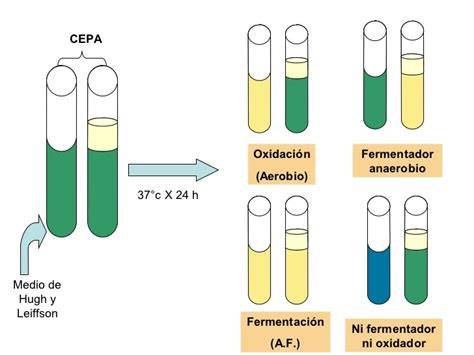
Prueba O-F (Óxido-Fermentativa) o de Hugh-Leifson
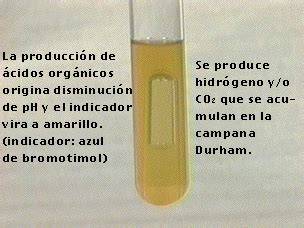
Esta prueba indica el tipo de metabolismo energético de un microorganismo: respiratorio (O) o fermentador (F). Se suele utilizar glucosa como sustrato y se detecta la acumulación de ácidos con un indicador ácido-base (azul de bromotimol).
El procedimiento consiste en inocular la bacteria con un hilo recto (por picadura) y se incuba en condiciones de aerobiosis (sin parafina) y de anaerobiosis (con parafina, tubo cerrado), simultáneamente. Las bacterias que respiran aerobiamente crecen en la superficie del medio del tubo abierto, transformando la glucosa en CO2, lo que causa un ligero viraje a amarillo en la superficie debido a la formación de ácido carbónico. En el tubo cerrado, el cultivo se mantiene azul-verdoso.
Las bacterias fermentadoras producen ácidos a partir de la glucosa, virando el cultivo del tubo cerrado a amarillo. En el tubo abierto, el viraje se inicia en el fondo, pero transcurridas 24 horas los ácidos pueden difundir por todo el medio virándolo a amarillo.
Para la realización de la prueba, se debe eliminar el oxígeno del medio (“regenerar”) de dos tubos para cada bacteria (calentar a 100 ºC a baño maría durante 10 minutos y enfriar rápidamente). Inocular por picadura dos tubos por cada bacteria. Añadir a uno de los cultivos parafina estéril para aislarlo del aire. Determinar cuál de los cultivos ha producido ácidos y volver a incubar otras 24 horas para una nueva determinación de la producción de ácidos.
Determinación de la Capacidad de Fermentar un Carbohidrato Específico
Este método se aplica a bacterias con metabolismo fermentador para determinar si son capaces de fermentar un carbohidrato particular, con o sin producción de gases. Se ensayan por separado diferentes carbohidratos.
La producción de ácidos se pone de manifiesto con un indicador ácido-base (púrpura de bromocresol) y la de gases con una campanita Durham (tubo cerrado por uno de sus extremos que se coloca invertido en medio de cultivo).
El procedimiento implica suspender el inóculo en el medio de cultivo, agitar e incubar a 37 ºC durante 24 horas (lecturas tardías pueden dar resultados equívocos). El viraje del indicador señala la producción de ácidos.
Para inocular un medio líquido con cultivos sobre medio sólido, se debe tomar una pequeña cantidad de bacterias y suspenderlas en el líquido.
Equipamiento para la Fermentación Controlada
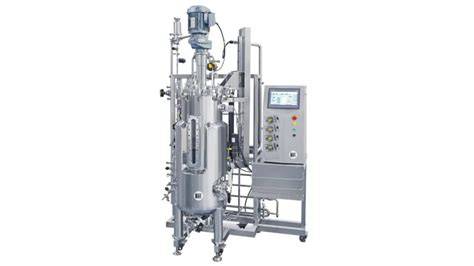
Los fermentadores de escala piloto BioMatrix, con capacidades de 20 a 50 litros y fabricados en acero inoxidable 316L bajo normativa GMP, son ideales para el escalado de procesos en biotecnología, farmacéutica, alimentos, bioenergía y química o campos de aplicación que requieran cumplir normativa GMP. Ofrecen un control preciso de temperatura, pH, oxígeno y agitación, permitiendo la optimización de fermentaciones en volúmenes intermedios. Su diseño robusto y duradero cumple con normativas internacionales y garantiza datos fiables para la producción industrial, facilitando una transición fluida desde el laboratorio hacia la fabricación a gran escala.
Parámetros Técnicos de un Fermentador
| No. | Artículo | Descripción |
|---|---|---|
| 1 | Sistema de recipientes | Volumen total: 10-10000L, Volumen máximo de trabajo: 70%. Cuerpo del tanque de material SUS 316, chaqueta de SUS304, tapa del tanque de acero inoxidable 316L, fácil de observar el material; con la temperatura, pH, DO, antiespumante, interfaz de nivel de líquido, puerto de inoculación, puerto de alimentación; La presión de diseño: P(inside)= 0.3Mpa, P(interlayer)= 0.3Mpa, La precisión de pulido: Ra0.4~0.6, La relación entre el diámetro y la altura: 1:2.5 |
| 2 | Método de esterilización | Esterilización automática/manual por vapor in situ, temperatura de esterilización 100-130℃. La esterilización se puede agitar al mismo tiempo, puede esterilizar a fondo el medio. |
| 3 | Sistema de aireación | Configurar una entrada de aire (aire) que incluya: rotámetro, caudalímetro másico, filtro de esterilización de 2 etapas, válvula antirretorno, etc., para garantizar que el aire entra en el tanque de forma aséptica. Utilizar un aireador (Ring Sparger & Microsparger) y Overlay para suministrar gases simultáneamente. La ventilación bidireccional está equipada con una entrada mixta de gases de cuatro vías (Aire, O2, CO2, N2), medidor de flujo másico (ajuste automático TMFC de cuatro vías) para poder suministrar diferentes mezclas de gases de estas maneras. |
| 4 | Sistema de agitación | Cierre mecánico o acoplamiento magnético agitación en la parte superior del fermentador; Cuchillas especiales de fermentación, forma de agitación: 4x deflectores. 1x rompedor de espuma tipo peine. También, de acuerdo a los requerimientos especiales del proceso de fermentación, se pueden reemplazar diferentes tipos de palas agitadoras. Velocidad: 50~1000rpm±1%, regulación de velocidad continua. |
| 5 | Regulación de la temperatura | Calentamiento por tanque de agua termostático y circulación por bomba de circulación (Grundfos, Dinamarca), Control de temperatura: ambiente +5℃-65℃;±0.1℃, temperatura de visualización: 0-150℃±0.1℃. |
| 6 | Control del flujo de aire | Ajuste automático o manual, visualización del caudalímetro; rango: 0,1-2,0vvm. |
| 7 | Control antiespuma | Comprobación automática de la espuma, adición automática de antiespumante mediante bomba peristáltica. |
| 8 | Control de la alimentación | Control por interruptor de bomba peristáltica, automáticamente alimentación y cálculo. |
| 9 | Control del pH | Utilizando el control inteligente PID, alta precisión de control, y no es fácil de fluctuar, interruptor de la bomba peristáltica para controlar el flujo de ácido y álcali, control automático, medición automática. El electrodo puede ser esterilizado repetidamente, y la función de calibración está completamente calibrado por el software del sistema. |
| 10 | Control de OD | El valor de OD se controla en asociación con la velocidad, la reposición, el caudal de aire (si está configurado) y otros parámetros. Rango de control: 0~150%, ±3% control de secuencia del proceso de fermentación (de acuerdo con el tiempo de fermentación, control variable automático de DO, al menos 10 etapas). |
| 11 | Controlador de procesos biológicos BioVita S | Parámetros de control: temperatura, pH, OD, antiespumante, revoluciones del agitador, alimentación, etc. |
| 12 | Sistema de control BioVita S | BioVita G es un controlador in situ diseñado para PLC de la serie S7-1200 de Siemens, que ofrece una solución estable y versátil para la automatización, especialmente en el control de procesos de fabricación. Su diseño modular permite implementar fácilmente configuraciones distribuidas. El sistema incorpora una pantalla táctil LCD de 12 pulgadas con un menú intuitivo en inglés, que permite el funcionamiento directo in situ y la transmisión de datos a un ordenador central para su análisis. |
Modos y Funciones del Sistema de Control
El sistema de control de los fermentadores ofrece diversos modos y funciones para una operación óptima:
- Modos de control:
- Manual: Ajustar el porcentaje de apertura de la válvula.
- Automático: Control continuo o PID.
- Secuencial: Preajuste de hasta 10 secciones de control.
- Remoto: Control de segmentación basado en PC.
- Correlación: Control de OD mediante velocidad, flujo de aire, presión, alimentación; control de pH mediante ácido/álcali.
- Funciones de medición: Admite la monitorización del pH, la alimentación y la antiespuma.
- Tratamiento de datos:
- Análisis de curvas de tendencia e informes por lotes.
- Almacenamiento de datos históricos y exportación USB.
- Formato compatible con Excel.
- Protección y personalización del sistema:
- Protección por contraseña de los ajustes de fermentación.
- Recuperación en caso de fallo de alimentación.
- Intervalos de registro ajustables.
- Transmisión de parámetros independiente por módulos para facilitar el mantenimiento.
- Monitorización en tiempo real: Muestra el estado del sistema, las condiciones del hardware y la identificación de fallos en bombas, calefacción, mezcla, etc. El sistema integra el software Siemens S7 y FORCE CONTROL, y utiliza el PLC Siemens S1200 para la recogida de datos y el control. Garantiza una alta precisión, adaptabilidad a diversos sensores y sólidas capacidades antiinterferencias.
Microorganismos No Fermentadores y Resistencia a Antibióticos
Con el término de bacilos gramnegativos no fermentadores se designa un grupo heterogéneo de microorganismos incapaces de fermentar diversos hidratos de carbono, entre ellos la glucosa. La mayoría de ellos son aerobios estrictos y abundan en reservorios naturales como el suelo y el agua, formando también parte de la microbiota normal del hombre. Muchos de ellos se comportan como patógenos oportunistas y pueden causar infecciones graves en el hombre.
La habilidad de sobrevivir y persistir en superficies inertes, probablemente asociada a la producción de biopelícula, puede jugar un papel importante en la capacidad de ocasionar infecciones nosocomiales y brotes epidémicos. La existencia frecuente de multirresistencia o panresistencia en estos microorganismos, junto con la necesidad de dilucidar si se trata de una infección o una simple colonización, generan problemas y dilemas terapéuticos.
Pseudomonas aeruginosa
Pseudomonas aeruginosa es un microorganismo ubicuo, ampliamente distribuido en la naturaleza y responsable de diversos tipos de infecciones. El tratamiento de estas infecciones, ya sean de origen nosocomial o adquiridas en la comunidad, representa un verdadero reto terapéutico. En este sentido, el tratamiento de una infección grave como la bacteriemia es un claro ejemplo, ya que la evolución clínica favorable del proceso está influenciada por la correcta elección de la terapéutica antimicrobiana inicial.
Esta elección no suele ser fácil ya que P. aeruginosa se caracteriza por expresar una resistencia natural (intrínseca) a diversos antibióticos y por su capacidad para desarrollar resistencia a los agentes antimicrobianos durante el tratamiento mediante la adquisición de genes de resistencia situados en elementos genéticos móviles (plásmidos, integrones) o a través de mutaciones que alteran la expresión o la función de mecanismos de codificación cromosómica. La tarea del laboratorio de microbiología tampoco es sencilla. Un aspecto clave es determinar correctamente la sensibilidad de P. aeruginosa a los antibióticos potencialmente activos empleando las diferentes metodologías desarrolladas para ello.
En todas ellas es básico tener en cuenta que existen diversos factores que pueden influir en el resultado final (inóculo correcto, medio de cultivo y su pH, concentración de iones, difusión de algunos antibióticos en el agar, temperatura y tiempo de incubación). El otro aspecto de enorme importancia es intentar reconocer los mecanismos de resistencia de la cepa estudiada con el empleo de antibióticos que sean buenos marcadores fenotípicos. Con frecuencia es una tarea muy complicada por diversas razones: expresión simultánea de diferentes mecanismos de resistencia que afectan, parcial o totalmente, a los mismos antibióticos; la eficacia variable de estos mecanismos en diferentes cepas y la poca capacidad de los métodos empleados habitualmente para detectar las resistencias de bajo nivel.
En los apartados siguientes se comentarán los mecanismos de resistencia a los antibióticos con actividad frente a P. aeruginosa y su expresión fenotípica en la lectura del antibiograma.
Resistencia Natural
La resistencia intrínseca de P. aeruginosa a múltiples antibióticos sin relación estructural se debe a varios factores: escasa permeabilidad de la membrana externa, presencia de una betalactamasa cromosómica inducible tipo AmpC y la expresión constitutiva de diversos sistemas de expulsión activa, sobre todo MexAB-OprM. La participación conjunta de estos tres factores condiciona resistencia natural a penicilina, aminopenicilinas (incluidas las combinadas con inhibidores de betalactamasas), cefalosporinas de primera y segunda generación, cefotaxima, ceftriaxona, cefalosporinas de tercera generación orales, cloranfenicol, nitrofurantoína, sulfonamidas, trimetoprim, tetraciclina, novobiocina y ácido nalidíxico.
En los bacilos gram negativos la membrana externa representa una barrera semipermeable a la entrada de moléculas, substratos o antibióticos. La entrada de moléculas hidrofílicas de pequeño tamaño, como los antibióticos betalactámicos, está restringida a unas estructuras concretas de la membrana externa, denominadas porinas, auténticos canales que generalmente están rellenos de agua. Esta limitación es más acusada en P. aeruginosa ya que la permeabilidad de la membrana externa es unas 90 veces inferior a la de E. coli.
La porina más abundante en la membrana externa de P. aeruginosa es OprF, pero a pesar de su elevado número es una ruta poco eficiente para el paso de los antibióticos, probablemente debido a la propia «arquitectura» de la porina. La porina OprD permite el paso de moléculas zwiteriónicas, como los carbapenémicos (imipenem, meropenem, doripenem) y OprC y OprE son porinas inducibles en anaerobiosis, aunque es probable que estén presentes en pequeñas cantidades en cepas salvajes. Mutantes triples sin oprC, oprD y oprE son sensibles a todos los antibióticos antipseudomónicos (excepto carbapenémicos, por la pérdida de OprD). Otra porina, OprB, está implicada en la entrada al interior de la célula de carbohidratos pero no hay evidencias que participe en la entrada de antibióticos. El papel de la betalactamasa cromosómica inducible AmpC y los sistemas de expulsión activa en la resistencia a los antibióticos se comentará en los apartados correspondientes del artículo.
Resistencia a Antibióticos Betalactámicos
El fenotipo «salvaje» o sensible de P. aeruginosa a los antibióticos betalactámicos se caracteriza por su sensibilidad a carboxipenicilinas (carbenicilina, ticarcilina), ureidopenicilinas (azlocilina, piperacilina), ceftazidima, cefsulodina, cefepima, cefoperazona, aztreonam y carbapenémicos (imipenem, meropenem, doripenem). En P. aeruginosa, el mecanismo más importante de resistencia adquirida a los antibióticos betalactámicos se debe a la producción de β-lactamasas. En este microorganismo podemos encontrar los cuatro tipos de enzimas descritos según la clasificación molecular de Ambler: A, C, D (serina-β-lactamasas) y B (metalo-β-lactamasas).
β-lactamasa AmpC
P. aeruginosa produce una β-lactamasa cromosómica inducible de clase C (AmpC) codificada por el gen ampC, similar a la de algunas enterobacterias (Enterobacter spp, Citrobacter freundii, Serratia marcescens, M. morganii). En condiciones normales esta enzima con actividad cefalosporinasa se secreta en pequeñas cantidades (bajo nivel de expresión) y es la responsable de la resistencia a aminopenicilinas y a cefalosporinas de espectro reducido. No se inhibe con ácido clavulánico, sulbactam o tazobactam.
Su producción puede incrementarse de 100 a 1.000 veces en presencia de antibióticos betalactámicos inductores, como cefoxitina o imipenem, aunque es una sobreexpresión reversible que desaparece al retirar el agente inductor. La producción de AmpC también aumenta cuando se producen mutaciones cromosómicas que afectan a las proteínas involucradas en su inducción, fenómeno que condiciona una expresión constitutiva de elevado nivel. Sin embargo, la desrepresión de AmpC en P. aeruginosa es un fenómeno más complejo que el que tiene lugar en las especies de enterobacterias que poseen esta enzima y el fenotipo de desrepresión puede ser parcial para evolucionar posteriormente a completo o total.
Cuando la producción de AmpC está aumentada de forma significativa, P. aeruginosa expresa resistencia a todos los antibióticos betalactámicos con la excepción de los carbapenémicos. A diferencia de lo que ocurre con los miembros de la familia Enterobacteriaceae, la desrepresión de AmpC en P. aeruginosa también afecta a cefepima. Aunque se pensó que ello podría ser debido a diferencias en la actividad hidrolítica de AmpC, los datos disponibles no apoyan esta idea y probablemente la impermeabilidad de la membrana externa junto con la sobreexpresión de AmpC serían los responsables de la menor actividad de cefepima.
¿Cómo impacta la producción de alimentos sobre la naturaleza?
Los mecanismos que regulan la expresión de ampC son similares a los estudiados en E. cloacae y en su inducción participan diversos genes. ampG codifica una proteína de transmembrana (AmpG) que actúa como una permeasa para los muropéptidos liberados durante el proceso de formación de la pared celular. Una vez en el interior de la célula estos muropéptidos, que son considerados la molécula señal en la inducción de ampC, son modificados por otra proteína, AmpD, producto del gen ampD, dando lugar a la formación de péptidos libres y ácido murámico. Un tercer gen ampR, codifica un factor de transcripción, AmpR, perteneciente a la familia de proteínas reguladoras LysR.
En la mayoría de cepas con desrepresión de ampC se detectan mutaciones en el gen ampD que conducen a una expresión disminuida o inactivación de AmpD. En estas cepas se afecta el procesamiento de los muropéptidos, lo que conlleva un incremento de su cantidad en el citoplasma y permite su unión a AmpR que cambiaría su conformación y daría lugar a un aumento significativo de la expresión de ampC. Se ha sugerido que un cuarto gen, ampE, podría participar en la regulación de AmpC, pero los datos disponibles no son concluyentes. Datos recientes demuestran que en la expresión de ampC, intervienen además de AmpD, 2 proteínas homólogas denominadas AmpDh2 y AmpDh3. Para que se produzca una desrepresión completa y que esta se exprese de forma constitutiva es necesario que se produzca la delección combinada de los 3 genes homólogos. Finalmente, se ha sugerido que en la compleja regulación de la expresión de ampC probablemente intervienen otros factores como por ejemplo la PBP4 codificada por el gen dacB.
β-Lactamasas de Clase A
Las β-lactamasas de clase A y pertenecientes al grupo funcional 2c de Bush hidrolizan la carbenicilina, ticarcilina y piperacilina. Se inhiben con ác. clavulánico y tazobactam, pero su detección no siempre es fácil ya que puede interferir la inducción de la β-lactamasa cromosómica AmpC. Se han descrito diversos enzimas pertenecientes a este grupo: TEM 1-2, PSE-1 (CARB-2), PSE-4 (CARB-1), CARB-3, CARB-4. Los enzimas PSE-1, PSE-4 y CARB-3 son similares ya que solo difieren en 1 o 2 aminoácidos pero, en cambio, solo comparten un 86,3% de homología con CARB-4. Las cepas con carbenicilinasas (CARB) pueden manifestar una sensibilidad variable a cefepima y aztreonam pero, en ausencia de otros mecanismos de resistencia, siempre son sensibles a ceftazidima y carbapenémicos.
tags: #como #podria #observarse #la #capacidad #fermentadora